
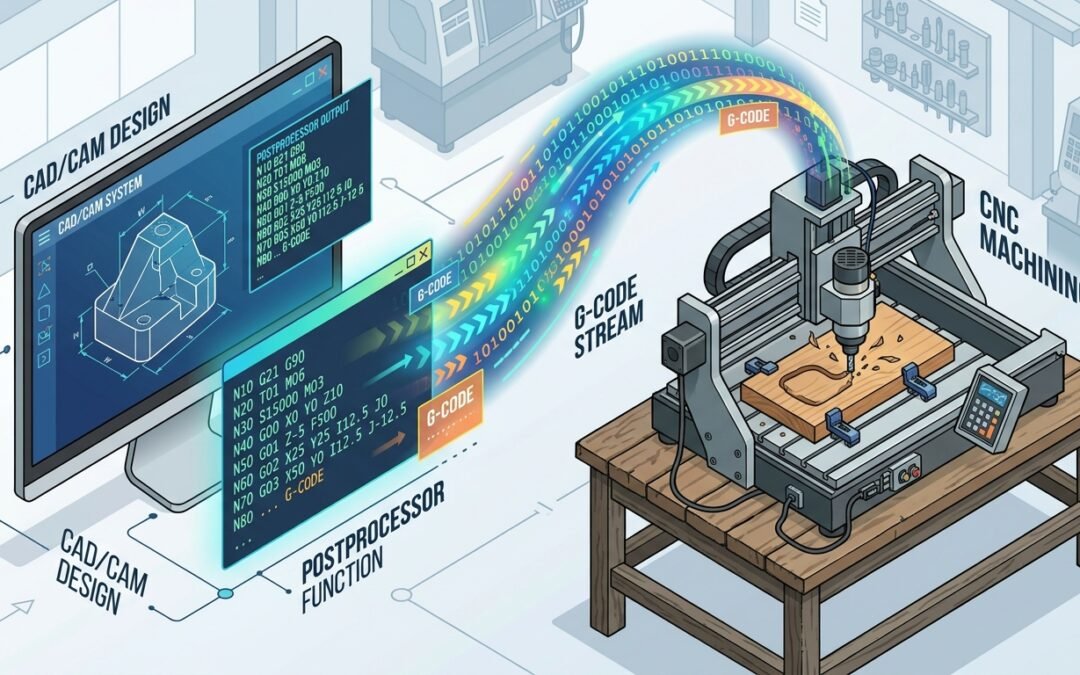
Un postprocesador CNC convierte las trayectorias calculadas por el programa CAM en un archivo que el control de la máquina puede interpretar. Elegir el adecuado evita tener que corregir a mano el código G cada vez que se prepara un trabajo.
Programas como Aspire, VCarve Pro, Fusion, Alphacam y otros sistemas CAD/CAM incluyen bibliotecas de postprocesadores. El problema aparece cuando el archivo elegido no coincide exactamente con el control, la configuración o las funciones instaladas en la máquina.
Dos máquinas parecidas pueden necesitar programas diferentes. El modelo del control, el número de ejes, el cambio de herramienta, la gestión del cabezal o los ciclos disponibles influyen en el resultado.
¿Qué hace un postprocesador CNC?
El software CAM calcula por dónde debe desplazarse la herramienta. Después, el postprocesador traduce esa información al formato NC que espera el control CNC.
Entre otras cosas, puede definir:
- La estructura de la cabecera y el final del programa.
- El formato de las coordenadas y el número de decimales.
- Las órdenes de cambio de herramienta.
- El encendido, sentido de giro y parada del husillo.
- Las alturas de seguridad y los movimientos de aproximación.
- Los códigos auxiliares propios de la máquina.
- La extensión y el nombre del archivo generado.
El resultado suele ser un archivo NC o de código G. Puedes consultar también esta guía sobre código G CNC para entender cómo se organizan sus bloques e instrucciones.
¿Por qué un postprocesador genérico puede fallar?
Los fabricantes de software proporcionan postprocesadores para muchos controles y máquinas, pero una configuración genérica no siempre cubre todos los casos. La misma máquina puede haberse suministrado con distintas versiones de control o equipamiento.
| Problema observado | Posible origen | Qué conviene comprobar |
|---|---|---|
| Las coordenadas Z aparecen invertidas | Convención de ejes o referencia distinta | Sentido del eje, cero de pieza y formato esperado por el control |
| El control rechaza el archivo | Sintaxis, cabecera o extensión incompatible | Manual de programación y un archivo válido generado por la propia máquina |
| El cambio de herramienta no se ejecuta correctamente | Secuencia o códigos auxiliares diferentes | Tipo de cambiador, posición segura y órdenes exigidas por el fabricante |
| Hay movimientos inesperados entre operaciones | Planos de seguridad, modos activos o coordenadas | Alturas, origen, G90/G91, sistemas de coordenadas y estado modal |
| Siempre hay que editar las mismas líneas | El postprocesador no refleja el flujo real de trabajo | Si esas modificaciones pueden generarse automáticamente desde el postprocesador |
Información necesaria antes de modificarlo
Para adaptar un postprocesador con criterio no basta con conocer la marca de la máquina. Conviene reunir esta información:
- Marca y modelo exactos de la máquina y del control CNC.
- Software CAM y versión utilizada.
- Postprocesador actual.
- Un archivo NC que la máquina ejecute correctamente.
- Un archivo generado por el CAM que presente el problema.
- Descripción concreta del resultado esperado.
- Manual de programación del control, si está disponible.
Comparar un programa válido con otro incorrecto suele mostrar qué cabeceras, signos, llamadas o secuencias deben revisarse.
Cómo probar un postprocesador modificado
- Guarda una copia del original. No trabajes sobre la única versión que ya funciona.
- Haz un cambio cada vez. Así podrás identificar con precisión qué modificación produce cada efecto.
- Genera un programa pequeño. Incluye únicamente las funciones necesarias para comprobar el cambio.
- Revisa el código y la simulación. Comprueba unidades, coordenadas, alturas, herramientas y estados modales.
- Realiza una prueba controlada. Sigue el procedimiento de seguridad del fabricante y mantén acceso a la parada de la máquina.
- Documenta la versión. Anota el software, la máquina, la fecha y los cambios realizados.
No conviene ejecutar directamente en producción un programa generado con un postprocesador recién modificado. Primero deben probarse de forma controlada las funciones que se utilizarán.
¿Modificar uno existente o crear uno específico?
Si existe un postprocesador para el mismo control y genera un formato cercano al necesario, normalmente se puede utilizar como punto de partida. Cuando la estructura, los ciclos o las funciones auxiliares son muy diferentes, puede ser necesario preparar uno específico.
La decisión depende también de la frecuencia del trabajo. Corregir manualmente una línea puede resolver una prueba aislada, pero repetir la misma modificación en cada archivo aumenta el tiempo empleado y el riesgo de error.
Preguntas frecuentes
¿Puedo usar el postprocesador de otra máquina de la misma marca?
Solo después de verificar que utiliza el mismo control, la misma configuración y las mismas funciones. La coincidencia de marca no garantiza la compatibilidad.
¿Cambiar la extensión del archivo es suficiente?
No necesariamente. La extensión puede formar parte del requisito, pero el contenido también debe respetar la sintaxis y la estructura que admite el control.
¿Es mejor editar el código G después de generarlo?
Puede servir para una prueba puntual. Si la misma corrección se repite en todos los trabajos, resulta más razonable estudiar el postprocesador para que genere el archivo correctamente desde el principio.
¿Una actualización del programa CAM puede afectar al postprocesador?
Sí. Conviene conservar copias, revisar las notas de la nueva versión y volver a probar los trabajos esenciales antes de utilizarla en producción.
¿Tienes un problema con tu postprocesador?
Indícame la máquina, el control CNC, el programa CAM que utilizas y qué ocurre con el archivo generado. Con esa información podré revisar el caso y decirte si puedo ayudarte.
Buenas tardes Marcos, hace ya mucho tiempo que estuve comentando contigo la posibilidad de utilizar vcarve con una fresadora SCM RECORD 120 que tenemos.
El caso es que me acabo de poner con el tema. Tengo instalado el vcarve y he configurado el postprocesador «Morbidelli xilog plus arcs(mm) (*.xxl)» para poder generar los programas para Xilog Plus.
He realizado una prueba de mecanizado y me he encontrado los siguientes temas:
– La Z de seguridad y la Z de penetración me salen en el programa en negativo. La Z que programamos como entrada en material o pasada del mecanizado las hace en positivo. He tenido que cambiarle el signo a todas para que la programación sea correcta, ¿es posible modificarlo del postprocesador para que salgan a la inversa?
– También me gustaría que a todas las líneas que son GO añadirle un E=-1, para que levante siempre el cepillo y ver la herramienta.
– Por último de la cabecera me gustaría modificar el -AD por -A.
Agradecerte de antemano la ayuda y felicitarte por tu página web, es genial.
Saludos.
Hola Miguel.
Eso cuestión de ir configurando el post a las necesidades de cada uno.
Tan solo añade los comandos que necesitas en las lineas correctas y ves haciendo pruebas con la fresa en el aire hasta que todo vaya correcto.
Buenas tardes Marcos,
He estado trasteando con el postprocesador a ver si era capaz de modificarlo y solo he conseguido cambiar de la cabezera el -AD por -A y quitar el BZ=11. El resto de temas, los signos de las Z invertirlos y el E=-1 con G0, no he sido capaz de modificarlo. Quizas necesite ayuda más profesional para solucionar estos temas. No se si tu eres experto conocedor del tema o conoces a alguien que pueda modificarme el postprocesador aunque tenga algún coste.
Saludos.
Hola Miguel.
No es que sea un experto pero si que me apaño bastante bien con los post-procesadores de Aspire
HOLA TENGO UNA MAQUINA QUE TIENEN EL CONTROLADOR ANILAM 600M Y EN EL ASPIRE NO ESTA INCLUIDO ESTE POSTPROCESADOR, ME PODRIAS DAR DISTINTAS ALTERNATIVAS PARA SOLUCIONARLO.
MUCHAS GRACIAS
Hola Jorge, te he respondido por email.
Hola alguien me puede hacer un posprocesador para alphacam , para usarlo con un centro de trabajo SCM tech z25 utiliza xilog plus . Gracias
Hola Federico, yo no conozco el postprocesador de Alpchacam, pero espero que alguien te pueda ayudar.
Hola, buen día! tengo una duda! yo trabajo con CATIA que, como en todos los demás softwares, ya viene con ciertos post procesadores cargados. mis maquinas son fanuc, fagor 8055, Haas y Mitsubushi m70. En Catia no vienen esos, Cómo le puedo hacer para modificar alguno de Catia?
Buen dia, tengo un problema, no cuento con el postprocesador requerido en aspire para mi CNC router (Asi se compro el equipo de segunda mano).
El equipo cuenta con controladora 0501 TigerTec (Al parecer clon del richauto 0501)
¿Como puedo saber la estructura requerida del archivo NC para este controlador? o ¿Donde lo pudiera conseguir?
Eh visto en alguno de tus videos que se puede crear, pero como se que estructura debe llevar el archivo .NC de este equipo en particular?
O alguien que trabaje con Aspire y este controlador que me pueda orientar que procesador se utiliza
Disculpe pero llevo un tiempo desconectado de la web.
Los archivos NC suelen ser muy basicos. En Aspire hay varios, Vaya a la pestaña archivos de Aspire y despues a Carpeta de aplicaciones, y carpeta PostP. Ahi esta todos los postprocesadores, busque el que mas se parezca a los de su mauiqna.
Si no lo consigue, puedo darle presupuesto para hacer uno especifico para su maquina.